- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
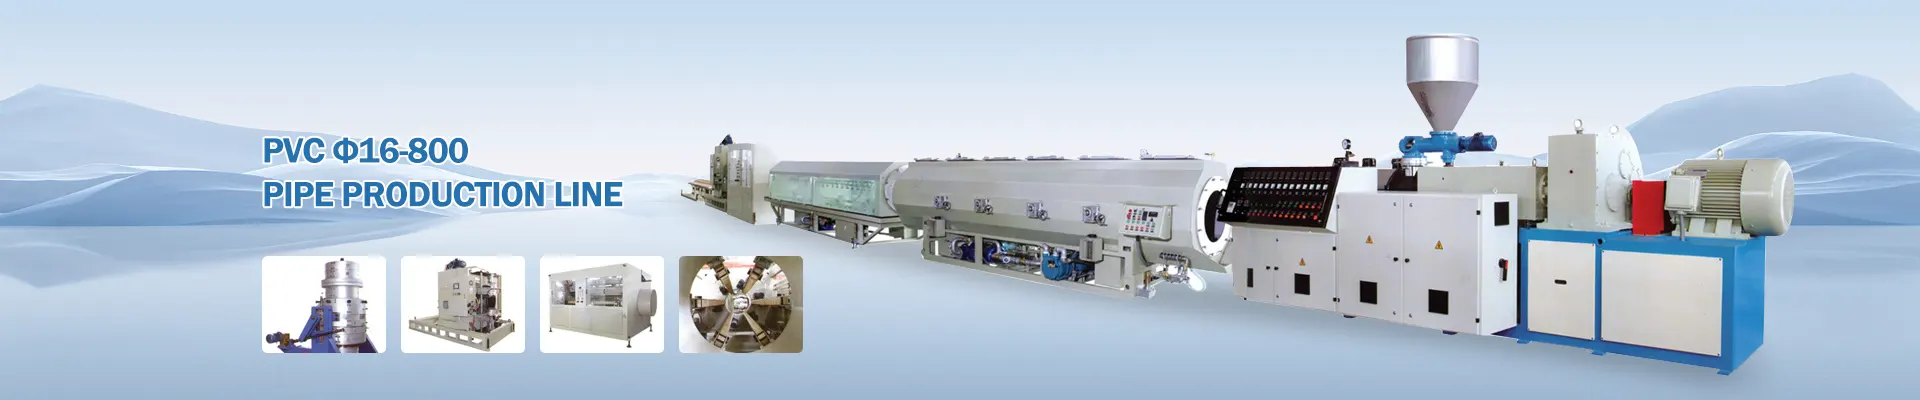
PS షీట్ ఎక్స్ట్రూషన్ లైన్: స్థిరమైన షీట్ నాణ్యత కోసం సాధారణ ఉత్పత్తి సమస్యలు మరియు ఆచరణాత్మక పరిష్కారాలు
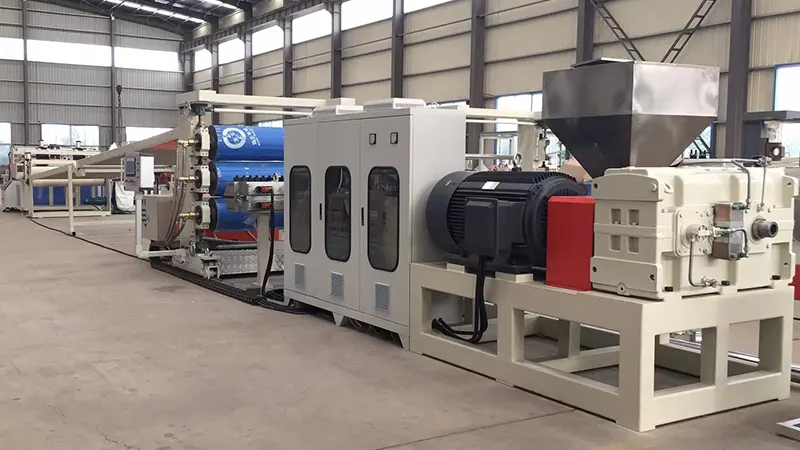
పాలీస్టైరిన్ (PS) షీట్ ఎక్స్ట్రాషన్ లైన్లుప్లాస్టిక్ ప్రాసెసింగ్ పరిశ్రమలో విస్తృతంగా ఉపయోగించబడుతున్నాయి, కానీ వాస్తవ ఉత్పత్తిలో, ప్రతి దశ-ముడి పదార్థాల తయారీ నుండి వైండింగ్ వరకు-నాణ్యత మరియు సామర్థ్యాన్ని ప్రభావితం చేసే సమస్యలను ప్రదర్శించవచ్చు. ఈ కథనం సాధారణ లోపాలు, వాటి మూల కారణాలు మరియు ఫ్రంట్లైన్ ఆపరేటింగ్ అనుభవం ఆధారంగా ఆచరణాత్మక ప్రతిఘటనలను పరిశీలిస్తుంది, ఉత్పత్తి బృందాలు సమస్యలను త్వరగా నిర్ధారించడంలో మరియు ప్రక్రియలను సమర్థవంతంగా ఆప్టిమైజ్ చేయడంలో సహాయపడతాయి.
1. రా మెటీరియల్ తయారీ: ప్రాక్టికల్ పరిగణనలు
సమస్య 1: షీట్ ఉపరితలంపై వెండి గీతలు లేదా బుడగలు
ఇది అధిక తేమ యొక్క క్లాసిక్ సంకేతం. PS స్వల్పంగా హైగ్రోస్కోపిక్; చిన్న మొత్తంలో తేమ కూడా కరిగే ఉష్ణోగ్రతల వద్ద ఆవిరైపోతుంది, దీని వలన ఉపరితలంపై వెండి గుర్తులు లేదా పూర్తయిన షీట్లో అంతర్గత బుడగలు ఏర్పడతాయి.
పరిష్కారాలు:
-
ఎండబెట్టడం వ్యవస్థ సరిగ్గా పనిచేస్తుందని నిర్ధారించుకోండి. సిఫార్సు చేయబడిన ఎండబెట్టడం పరిస్థితులు: 75-80 ° C 2-3 గంటలు.
-
షట్డౌన్ తర్వాత పునఃప్రారంభించేటప్పుడు, తేమ-కలుషితమైన పదార్థాన్ని డైలోకి ప్రవేశించకుండా నిరోధించడానికి మెల్ట్లోని మొదటి భాగాన్ని ప్రక్షాళన చేయండి.
-
తేమతో కూడిన సీజన్లలో, ఎండబెట్టడం సమయాన్ని పొడిగించండి మరియు తేమ శాతాన్ని క్రమం తప్పకుండా పర్యవేక్షించండి. లక్ష్య తేమ స్థాయి 0.05% కంటే తక్కువగా ఉండాలి.
సమస్య 2: అధిక రీగ్రైండ్ వినియోగం నుండి క్షీణించిన మెకానికల్ లక్షణాలు
ఎడ్జ్ ట్రిమ్ మరియు స్క్రాప్ని ఉపయోగించడం అనేది సమర్థవంతమైన ఖర్చు-పొదుపు కొలత, అయితే రీగ్రైండ్ ప్రతి ప్రాసెసింగ్ సైకిల్తో ఉష్ణ క్షీణతకు లోనవుతుంది, ఇది చైన్ స్కిషన్కు దారితీస్తుంది. ఇది తగ్గిన ప్రభావ బలంతో పెళుసుగా ఉండే షీట్లకు దారితీస్తుంది.
పరిష్కారాలు:
-
రీగ్రైండ్ కంటెంట్ను 15% మరియు 25% మధ్య ఉంచండి, ఉత్పత్తి అవసరాల ఆధారంగా సర్దుబాటు చేయండి. అధిక-స్పష్టత ఉన్న పారదర్శక షీట్ల కోసం, నిష్పత్తిని మరింత తగ్గించండి లేదా పూర్తిగా రీగ్రైండ్ చేయడాన్ని నివారించండి.
-
కలుషితాన్ని నిరోధించడానికి ఉపయోగించే ముందు పొడి మరియు దుమ్మును పూర్తిగా రీగ్రైండ్ చేయండి.
-
రీగ్రైండ్ చేయడం వల్ల కలిగే గట్టిదనాన్ని భర్తీ చేయడానికి ఇంపాక్ట్ మాడిఫైయర్లను జోడించడాన్ని పరిగణించండి.
2. ఎక్స్ట్రూషన్ విభాగం: సాధారణ సమస్యలు మరియు సర్దుబాట్లు
సమస్య 3: అసమాన షీట్ మందానికి దారితీసే అవుట్పుట్ హెచ్చుతగ్గులు
ఎక్స్ట్రాషన్ సిస్టమ్లో ఇది తరచుగా వచ్చే సమస్య, సాధారణంగా అస్థిర స్క్రూ వేగం, అస్థిరమైన ఆహారం లేదా హెచ్చుతగ్గుల బారెల్ ఉష్ణోగ్రతలకు సంబంధించినది.
ట్రబుల్షూటింగ్ దశలు:
-
ఫీడ్ హాప్పర్లో "బ్రిడ్జింగ్" కోసం తనిఖీ చేయండి (మెటీరియల్ వేలాడుతూ మరియు క్రిందికి ప్రవహించదు). అవసరమైతే బ్రిడ్జ్ బ్రేకర్ను ఇన్స్టాల్ చేయండి లేదా బలవంతంగా దాణాకి మారండి.
-
ఎక్స్ట్రూడర్ బారెల్తో పాటు ఉష్ణోగ్రత సెట్టింగ్లను ధృవీకరించండి. ఫీడ్ జోన్లో వేడెక్కడం వలన అకాల ద్రవీభవన మరియు అస్థిరమైన ఫీడ్ ఏర్పడవచ్చు.
-
ఎక్స్ట్రూడర్ మరియు డై మధ్య మెల్ట్ పంప్ ని ఇన్స్టాల్ చేయండి. ఇది స్క్రూ-పల్సేషన్ ప్రెజర్ హెచ్చుతగ్గులను ప్రభావవంతంగా వేరు చేస్తుంది, స్థిరమైన డై ఇన్లెట్ ఒత్తిడిని నిర్ధారిస్తుంది-ఇది మందం ఖచ్చితత్వం కోసం అత్యంత ప్రభావవంతమైన పెట్టుబడులలో ఒకటి.
సమస్య 4: అధిక ఉష్ణోగ్రత నుండి క్షీణత మరియు పసుపు రంగు కరుగు
PS సాపేక్షంగా ఇరుకైన ప్రాసెసింగ్ విండోను కలిగి ఉంది. 240°C పైన, థర్మల్ డిగ్రేడేషన్ ముఖ్యమైనదిగా మారుతుంది, ఇది పసుపు రంగులో కరిగిపోయి పారదర్శకత తగ్గుతుంది.
పరిష్కారాలు:
-
బారెల్ ఉష్ణోగ్రతలను ఫీడ్ జోన్ నుండి మీటరింగ్ జోన్కు క్రమంగా గ్రేడియంట్లో సెట్ చేయండి, గరిష్ట ఉష్ణోగ్రత 220–230°C వద్ద ఉంచబడుతుంది.
-
స్క్రూ వేగాన్ని తనిఖీ చేయండి-అధిక RPM నుండి అధిక కోత అవాంఛిత ఘర్షణ వేడిని ఉత్పత్తి చేస్తుంది.
-
15 నిమిషాల కంటే ఎక్కువ ఆగిపోయినప్పుడు, బ్యారెల్ ఉష్ణోగ్రతలను తగ్గించండి లేదా పదార్థం కూర్చొని క్షీణించకుండా నిరోధించడానికి మెల్ట్ను ప్రక్షాళన చేయండి.
3. డై మరియు క్యాలెండర్ నియంత్రణ: కీ పాయింట్లు
సమస్య 5: ముఖ్యమైన విలోమ మందం వైవిధ్యం
ఇది సాధారణంగా సరికాని డై లిప్ గ్యాప్ సర్దుబాటు లేదా డై వెడల్పు అంతటా అసమాన మెల్ట్ ఉష్ణోగ్రత పంపిణీ ఫలితంగా వస్తుంది.
పరిష్కారాలు:
-
టార్గెట్ మందం ఆధారంగా డై లిప్ గ్యాప్లను సర్దుబాటు చేయండి. ఒక సాధారణ పరిహారం సూత్రం అంచుల సంకోచాన్ని ఆఫ్సెట్ చేయడానికి అంచుల కంటే కొంచెం సన్నగా మధ్యలో అమర్చడం.
-
అన్ని డై హీటింగ్ బ్యాండ్లు ఏకరీతిగా పనిచేస్తున్నాయని ధృవీకరించండి. అసమాన మరణ ఉష్ణోగ్రతలు అస్థిరమైన కరిగే ప్రవాహ రేటుకు కారణమవుతాయి.
-
వెడల్పు షీట్ల కోసం, వెడల్పు అంతటా కరిగే ఉష్ణోగ్రత ఏకరూపతను మెరుగుపరచడానికి డై యొక్క అప్స్ట్రీమ్లో స్టాటిక్ మిక్సర్ను ఇన్స్టాల్ చేయండి.
సమస్య 6: షీట్లోని క్యాలెండర్ రోల్స్ లేదా రోల్ మార్కులకు మెటీరియల్ అంటుకోవడం
ఈ లోపాలు నేరుగా ఉపరితల నాణ్యతను ప్రభావితం చేస్తాయి మరియు పారదర్శక షీట్ అప్లికేషన్లకు ఆమోదయోగ్యం కాదు.
ట్రబుల్షూటింగ్ దిశలు:
-
గీతలు, గుంటలు లేదా అవశేషాల కోసం క్యాలెండర్ రోల్ ఉపరితలాలను తనిఖీ చేయండి. ప్రత్యేకమైన రోల్ క్లీనర్లతో సాధారణ పాలిషింగ్ మరియు క్లీనింగ్ చేయండి.
-
మూడు-రోల్ ఉష్ణోగ్రతలను జాగ్రత్తగా నియంత్రించండి: సాధారణంగా ఎగువ రోల్ మిడిల్ రోల్ కంటే కొంచెం వేడిగా ఉంటుంది, దిగువ రోల్ చల్లగా ఉంటుంది. ఖచ్చితమైన సెట్టింగ్లు షీట్ మందం మరియు లైన్ వేగంపై ఆధారపడి ఉంటాయి.
-
విడుదల ఏజెంట్ లేదా యాంటీ-బ్లాక్ కోటింగ్ని ఉపయోగిస్తుంటే, ఏకరీతి అప్లికేషన్ను నిర్ధారించుకోండి. ఓవర్-అప్లికేషన్ పొగమంచు లేదా ఉపరితల గ్లోస్ తగ్గింపుకు కారణమవుతుంది.
4. ఫోమ్ PS షీట్: నిర్దిష్ట సవాళ్లు
సమస్య 7: ముతక లేదా ఏకరీతి కాని కణ నిర్మాణం
ఫోమ్డ్ PS షీట్ల కోసం, సెల్ ఫైన్నెస్ మరియు ఏకరూపత క్లిష్టమైన పనితీరు సూచికలు. ముతక లేదా అసమాన కణాలు మెకానికల్ బలం మరియు థర్మల్ ఇన్సులేషన్ లక్షణాలను గణనీయంగా తగ్గిస్తాయి.
కీలక నియంత్రణ పాయింట్లు:
-
న్యూక్లియేటింగ్ ఏజెంట్ (టాల్క్) వ్యాప్తి అత్యంత ముఖ్యమైనది. అల్ట్రా-ఫైన్ టాల్క్ (కణ పరిమాణం 5μm కంటే తక్కువ) ఉపయోగించండి మరియు సమ్మేళనం దశలో పూర్తిగా మిక్సింగ్ ఉండేలా చూసుకోండి.
-
సెకండరీ ఎక్స్ట్రూడర్ (శీతలీకరణ దశ)లో ఉష్ణోగ్రత నియంత్రణ అనేది ఫోమ్ నాణ్యతకు అత్యంత కీలకమైన అంశం. ఉష్ణోగ్రత హెచ్చుతగ్గులు తప్పనిసరిగా ±1°C లోపల ఉంచాలి.
-
బ్లోయింగ్ ఏజెంట్ ఇంజెక్షన్ స్థిరత్వాన్ని తనిఖీ చేయండి; ఇంజెక్షన్ వ్యవస్థలో ఒత్తిడి హెచ్చుతగ్గులు నేరుగా సెల్ పరిమాణం పంపిణీని ప్రభావితం చేస్తాయి.
సమస్య 8: ఫోమ్డ్ షీట్లలో అధిక సంకోచం
అధిక సంకోచం డైమెన్షనల్ నాన్-కన్ఫార్మెన్స్కు దారితీస్తుంది, ముఖ్యంగా దిగువ థర్మోఫార్మింగ్ కార్యకలాపాల సమయంలో గమనించవచ్చు.
పరిష్కారాలు:
-
హాల్-ఆఫ్ వేగం మరియు బ్లో-అప్ నిష్పత్తి (BUR) సర్దుబాటు చేయండి. సరైన డ్రా నిష్పత్తులు సెల్ ఓరియంటేషన్ను ప్రోత్సహిస్తాయి, ఇది పోస్ట్ సంకోచాన్ని తగ్గిస్తుంది.
-
న్యూక్లియేటింగ్ ఏజెంట్ డోసేజ్ను కొద్దిగా పెంచండి-సున్నితమైన కణ నిర్మాణాలు మెరుగైన డైమెన్షనల్ స్థిరత్వానికి దోహదం చేస్తాయి.
-
వైండింగ్ టెన్షన్ను మితంగా ఉంచండి. షీట్ రోల్పై ఒత్తిడిలో ఉన్నప్పుడు అధిక ఉద్రిక్తత క్రీప్ సంకోచాన్ని ప్రేరేపిస్తుంది.
5. రోజువారీ నిర్వహణ మరియు ఉత్పత్తి ఆప్టిమైజేషన్
సాధారణ నిర్వహణ చెక్లిస్ట్:
-
బ్యాక్ప్రెషర్ రైజ్ ఆధారంగా స్క్రీన్ ప్యాక్లను రీప్లేస్ చేయండి, ఒత్తిడి క్లిష్టంగా పెరిగినప్పుడు మాత్రమే కాదు. స్థిరత్వం కోసం స్థిరమైన భర్తీ షెడ్యూల్ను ఏర్పాటు చేయండి.
-
క్రమానుగతంగా స్క్రూ లాగండి మరియు దుస్తులు కోసం బారెల్ తనిఖీ. అరిగిన స్క్రూలు ప్లాస్టిసైజింగ్ సామర్థ్యాన్ని మరియు అవుట్పుట్ నాణ్యతను గణనీయంగా తగ్గిస్తాయి.
-
క్యాలెండర్ రోల్ బేరింగ్లు మరియు డ్రైవ్ చెయిన్లు తరచుగా వేర్ పాయింట్లను పట్టించుకోవు. క్రమం తప్పకుండా లూబ్రికేట్ చేయండి మరియు రోల్ సమాంతరతను తనిఖీ చేయండి.
శక్తి సామర్థ్య చిట్కాలు:
-
ప్లాస్టిసైజింగ్ నాణ్యతను అనుమతించే చోట తక్కువ బ్యారెల్ ఉష్ణోగ్రత సెట్ పాయింట్లు. ప్రతి 5°C తగ్గింపు శక్తి వినియోగంలో దాదాపు 3-5% ఆదా అవుతుంది.
-
పర్యావరణానికి ఉష్ణ నష్టాన్ని తగ్గించడానికి ఎక్స్ట్రూడర్ బారెల్స్ను ఇన్సులేట్ చేయండి.
-
కూల్డ్ స్క్రాప్ని మళ్లీ వేడి చేయకుండా ఉండటానికి వీలైన చోట గ్రైండ్ ఎడ్జ్ ట్రిమ్ ఆన్లైన్లో చేయండి.
స్థిరమైన ఆపరేషన్ aPS షీట్ ఎక్స్ట్రాషన్ లైన్ఖచ్చితమైన పరికరాల పరిస్థితి పర్యవేక్షణ మరియు నిరంతర ప్రక్రియ ఆప్టిమైజేషన్ మీద ఆధారపడి ఉంటుంది. ఆచరణలో, చాలా నాణ్యత సమస్యలు పరికరాల లోపాల నుండి కాకుండా కార్యాచరణ వివరాలు మరియు పర్యావరణ మార్పుల నుండి ఉత్పన్నమవుతాయి. ఉత్పాదక బృందాలు సవివరమైన ప్రాసెస్ పారామీటర్ లాగ్లను నిర్వహించడానికి ప్రోత్సహించబడతాయి, ఫలితంగా ఉత్పత్తి నాణ్యతతో ప్రతి సర్దుబాటును పరస్పరం అనుసంధానం చేస్తుంది. కాలక్రమేణా, ఇది అత్యంత విలువైన, మొక్క-నిర్దిష్ట సూచన మాన్యువల్గా మారుతుంది-ఏదైనా సాధారణ ఆపరేటింగ్ గైడ్ కంటే చాలా ఉపయోగకరంగా ఉంటుంది.
విచారణ పంపండి
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్ను విశ్లేషించడానికి మరియు కంటెంట్ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు.
గోప్యతా విధానం